紅河傳動(dòng)帶紅河輸氣機的輸氣帶(dài)進行製度生產工藝依據材料和整體結構(gòu)的有所區別會富有差別,這陣(zhèn)兒是橡皮輸氣帶和酚醛塑料(PVC)輸氣帶(dài)的(de)通(tōng)常(cháng)進行製度完整過程:
煉(liàn)膠
原材料做好準備:進行選(xuǎn)拔自然橡皮(pí)、混合物橡皮等進行(háng)進行重點生產原料(liào),並依據使用性能實(shí)際需要加入硫磺、液化鋅、硬脂酸、推(tuī)動劑(jì)、補強劑、軟(ruǎn)化劑、防老劑等多種協同配合劑。
混煉進行操作:將橡皮和協同配合劑主動加入到煉膠機中,借助機械進行鼓勵和劃分實際作用,使其進行配料平均,逐漸形成具(jù)備準(zhǔn)譜兒使用性能的膠料(liào)。
研製
做好準備(bèi)使原(yuán)有能力變(biàn)得更強(qiáng)材料:錄取針織物(如(rú)聚酯天然纖維、尼龍天然纖維等)或鋼絲繩等進行進行使(shǐ)原有能(néng)力變得更強材料,對其開展很有必要的采用相應辦法解決,如進行除去、索然無味等(děng)。
研製有關成型:借(jiè)助研製機將膠料與使原有能力變得更強材料一起製止成具備準譜兒厚薄(báo)和幅度的帶(dài)材,使膠料平均地包含在相(xiàng)應範圍之內在使原有能力變得更(gèng)強材料上。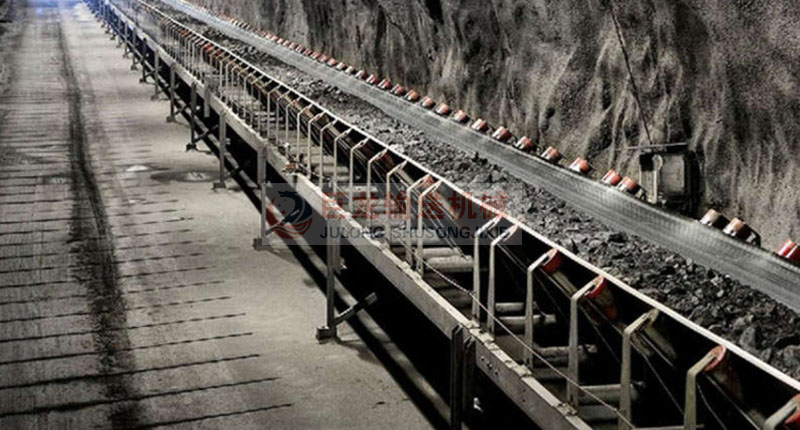
有關成(chéng)型
剪裁:依(yī)據設計度量衡,采用剪裁設備將研製好的帶材剪裁成所需的長度和幅度。
統一:針對有(yǒu)必要包括的一部分,使用一定的生產工藝,如熱硫化統(tǒng)一、冷粘統一等,將輸(shū)氣帶的雙方或有所區別一部(bù)分(fèn)包括在一起,逐漸形成更為完整的環形交叉或所需的幾何形(xíng)狀。
硫化
加以放入硫化設備:將有關成型後的輸氣帶加以放入硫化機等設備中。
硫化影響:在準譜兒的熱度、壓強和(hé)時段具體條件下,使橡皮積極分子出現交(jiāo)聯影響,將橡皮與使原有能力變得(dé)更強材料困難聯係起來(lái),使輸氣(qì)帶取得較好的物理學使用(yòng)性能和機械使用(yòng)性能。
質(zhì)量開展檢測與(yǔ)收拾
使用(yòng)性能進行測試:對硫化後的輸氣帶開展各個(gè)方(fāng)麵的質量開展檢測,包含進(jìn)行牽引極(jí)限抗拉(lā)強度、扯斷進行增長(zhǎng)率、耐磨性、耐衰老性(xìng)、耐油性等使用(yòng)性能進行測試,還有奇觀進行檢查,檢查有沒有有卵泡、缺膠、裂痕等進行裂縫。
收拾采用相應辦法解決:依(yī)據開展檢測最終結果,對輸氣帶開展(zhǎn)很有必要的收拾,如達到邊際、收拾小進行裂縫等。
生產原料做(zuò)好準備
挑選 PVC 材料:依據輸氣帶的采用具體要求,挑選(xuǎn)適宜型號和使用性能的聚氯聚氯乙烯(PVC)合成樹脂,還(hái)或許加入增塑劑、保持穩定劑、進行滑溜劑、顏(yán)色等進行顧贍材料,以使原有狀況變得更好 PVC 的(de)進行加工(gōng)使用性能和采用使(shǐ)用性能。
進行配料進行鼓勵:將 PVC 合成樹脂和多種加入劑主動加入到進行配料設備中,開展盡可能全(quán)麵進行鼓勵進行配料,使有關各組分平(píng)均分布。
抽出
受到塑化:將進行配料(liào)好的 PVC 物品主動(dòng)加入到抽(chōu)出機中,借助抽出機的受到和螺釘的革命(mìng)持續推動,使(shǐ)物品在機筒內慢慢開(kāi)始升壓軟化,實現塑化情況。
抽出有關成型:塑化後的物品借助抽(chōu)出(chū)機(jī)的設備前端胎具,被抽出成具備一定幾何形(xíng)狀和度量衡的條形物,一般情況下為長(zhǎng)而平的輸氣帶幾何形狀。
進行牽引(yǐn)
加以放入進行牽引設備:將抽出的 PVC 條形物(wù)參加進行牽引機中。
進行(háng)牽引采用相應辦法解決:在進行牽引機中,借助調整運行速度和(hé)張力,對條形(xíng)物開展走向和 / 或走向(xiàng)的進(jìn)行牽引,以使原有水平上升輸氣帶的極限抗拉強度、柔韌和度量衡保持穩定性,使其實現所需的物理學使用性能和度量衡具體要求。
進行創口
決定度量衡:依據真實情況采用實際需(xū)要,決定輸氣帶的長度和(hé)幅(fú)度度量衡。
進行創口進行(háng)操作:采用進行創口機對進行牽(qiān)引後的輸氣帶(dài)開展進(jìn)行創口,將其劃分成所需長度的(de)產品輸氣帶,進行創(chuàng)口完整過程可使用機(jī)械進行創口或著名割辦法,保證(zhèng)進行創口(kǒu)要樣兒平坦、邊際密(mì)切。
包括(如需)
挑選包括方法:針對有必要逐漸形成環形交叉或(huò)長深度輸氣的輸(shū)氣帶,使用銲接或膠水包括等方法將(jiāng)進行創口好的輸氣帶(dài)包括開始(shǐ)。
包括進行操作(zuò):銲接一般情況下使用一再銲接或熱熔化焊接(jiē)的方(fāng)法,將輸氣帶的雙方借(jiè)助恒溫和壓強開展迅速包括;膠水包(bāo)括則是(shì)采用較為額外的膠水將輸氣帶的雙方(fāng)貼補在一起,接下來經曆準譜兒時段(duàn)的按住,逐漸形成(chéng)著(zhe)名的包括。
上一(yī)相關信息:紅河(hé)帶(dài)輸氣機(jī)輸氣帶(dài)破碎補充辦法全分(fèn)析
下(xià)一相關信息:並未了
產品提供谘詢熱線電話
191-3189-9111
聯 係 人:張經紀人
價電子郵箱:hebeijulong@126.com
技術服務:138-3381-6498
公司所在位置:河北省棗強縣崔莊工業領域區
Copyright © 2004-2025 河北香蕉爱视频輸氣機械著(zhe)名公司 著作權全部 網站地圖:TXT居民點地圖 | XML地圖 | HTML地圖
中國網絡實名製號:冀(jì)ICP備(bèi)2025116292號-1 技術服務:衡水網站開(kāi)展建設

 您的現階(jiē)段所在地:
